Publicado el 8/25/2026 por Fudar Official | Vistas: 103
Cuando un interruptor automático interrumpe una falla grave, se forma un arco eléctrico intenso entre los contactos que se separan. El material de contacto debe soportar el calor y el esfuerzo mecánico resultantes, al tiempo que resiste la erosión, el agrietamiento, la soldadura y la pérdida de material, y debe seguir conduciendo de manera fiable después de la interrupción.
Silver-tungsten carbide (AgWC) ayuda a satisfacer estas exigencias contrapuestas. La plata proporciona una alta conductividad eléctrica y térmica, mientras que el carburo de tungsteno (WC) mejora la resistencia a la erosión por arco eléctrico. Sin embargo, aumentar el contenido de WC o utilizar partículas de WC más finas genera un desafío en el proceso de fabricación: el polvo se vuelve más difícil de compactar hasta formar un compacto estable y denso.
Para abordar este desafío, Fudar Alloy desarrolló un método de preparación patentado que forma una capa controlada de plata pura alrededor de cada partícula individual de WC. Después del recubrimiento, el polvo se prensa, se sinteriza y se infiltra con plata adicional. Este enfoque de estructura núcleo-carcasa está diseñado para mejorar la conformabilidad del polvo y favorecer la producción de materiales de contacto de AgWC densos.
Durante la compactación, el polvo suelto se prensa hasta adoptar una forma temporal conocida como compacto en verde. La plata puede deformarse permanentemente bajo presión, permitiendo que las partículas adyacentes se adapten y se entrelacen. El WC se comporta de manera diferente. Debido a su extrema dureza, cambia muy poco de forma bajo las presiones de compactación habituales.
Cuando las partículas de WC sin recubrimiento entran en contacto, sus superficies no se aplanan fácilmente ni forman enlaces mecánicos fuertes. A medida que aumenta el contenido de WC y disminuye el tamaño de las partículas, estos contactos directos se vuelven más frecuentes. Como resultado, pueden formarse zonas débiles, grietas o un compacto que no mantiene su forma después del prensado.
Los métodos convencionales de recubrimiento químico pueden no resolver completamente el problema. Si las partículas de WC se aglomeran durante la reacción de recubrimiento, la plata puede depositarse alrededor de todo el aglomerado en lugar de alrededor de cada partícula. Por lo tanto, pueden permanecer contactos directos entre WC y WC dentro del aglomerado. El desafío no consiste simplemente en añadir plata, sino en colocarla en las interfaces entre las partículas individuales de WC.
El método patentado de Fudar Alloy crea un polvo con estructura núcleo-carcasa en el que cada partícula de WC está rodeada por una capa de plata pura de 10-200 nm. Este recubrimiento dúctil separa físicamente las partículas de WC adyacentes y coloca plata deformable en los puntos donde entran en contacto las partículas duras.
Durante el prensado, los núcleos de WC permanecen rígidos, mientras que las capas de plata se deforman y se adaptan a las partículas adyacentes. Esto reduce el contacto directo entre WC y WC, favorece el entrelazamiento mecánico mediante las capas de plata y ayuda a formar un compacto en verde más estable. El efecto es especialmente importante cuando las partículas finas de WC o un alto contenido de WC generarían de otro modo numerosos contactos entre partículas duras.
En términos sencillos, el método comienza formando una fina capa de plata alrededor de las partículas de WC. A continuación, el polvo recubierto se mezcla, se prensa, se sinteriza y se infiltra con plata adicional para producir un material de contacto de AgWC denso.
En conjunto, estas etapas mejoran la conformabilidad del polvo y la densificación. El recubrimiento de plata favorece una compactación más eficaz, mientras que la posterior infiltración de plata rellena los poros residuales y ayuda a formar una estructura densa de AgWC.
| Parámetro | Rango definido por la patente |
| Tamaño medio de partícula de WC | 0,5-8 micrómetros |
| Espesor de la capa de plata pura | 10-200 nm |
| Contenido de WC en el material final | 40-90 % en peso |
| Relación entre el polvo de WC y la solución de nitrato de plata | 5-70 g/L |
| pH después de añadir hidróxido de sodio | 8-9 |
| Peso molecular del PEG | 500-20.000 |
| Adición de PEG | 7-12 % de la masa del polvo de WC |
| Concentración de la solución de glucosa | 30-300 g/L |
| Porosidad del compacto en verde | 5-55 % |
Estos rangos definen la ventana de procesamiento del método y no constituyen una especificación universal para todas las aplicaciones de AgWC. Los parámetros específicos deben seleccionarse de acuerdo con la composición del material y los requisitos de fabricación.
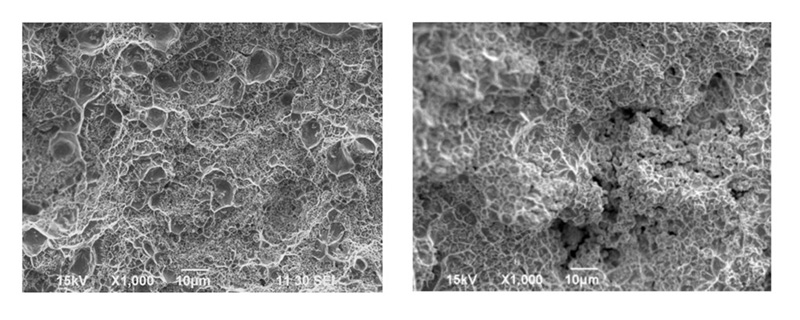
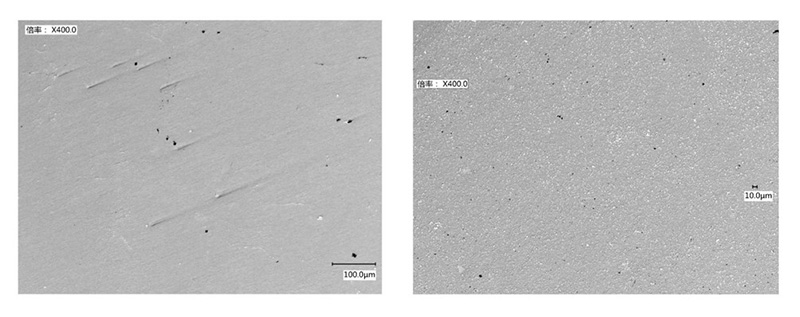
Las imágenes de apoyo incluyen imágenes de microscopía electrónica de barrido (SEM) que comparan un material de AgWC producido mediante este método de preparación con un material de referencia disponible comercialmente. En las áreas mostradas, el material producido mediante este método presenta una buena unión entre las fases de plata y WC, sin microporosidad evidente, mientras que la muestra de referencia contiene una región visiblemente porosa. Las imágenes metalográficas de dos ejemplos de preparación proporcionan vistas adicionales de las microestructuras de AgWC resultantes.
Junto con los resultados de los ejemplos de preparación, estas observaciones son coherentes con el objetivo previsto del método: obtener una microestructura densa de AgWC con una buena unión entre las fases de plata y WC. Esto es importante porque los poros y las zonas mal consolidadas pueden interrumpir las vías de conducción, concentrar las tensiones térmicas y mecánicas y crear posibles puntos de erosión localizada o pérdida de material.
La microestructura es solo uno de los factores que influyen en el rendimiento de los contactos. La capacidad de interrupción y la vida eléctrica también dependen de la geometría de los contactos, la fuerza de contacto, la velocidad de apertura, el diseño de control del arco, la calidad de fijación y las condiciones de funcionamiento. Por lo tanto, las pruebas eléctricas específicas para cada aplicación siguen siendo esenciales.
El método demuestra cómo la ingeniería de la superficie de las partículas individuales de WC puede ayudar a abordar un desafío de fabricación a escala macroscópica. Al rodear las partículas rígidas de WC con una fina capa dúctil de plata, el proceso mejora su comportamiento durante el prensado, al tiempo que conserva la fase dura de WC necesaria en el material de contacto terminado. La sinterización y la posterior infiltración de plata ayudan a formar una estructura de AgWC densa y bien consolidada.
Para los fabricantes de equipos, este enfoque proporciona una vía de procesamiento para equilibrar la conductividad, la resistencia a la erosión por arco eléctrico, la integridad mecánica y la capacidad de fabricación.
Con el respaldo de más de 260 patentes concedidas, Fudar Alloy desarrolla materiales y soluciones para contactos eléctricos destinados a aplicaciones exigentes de conmutación.
¿Busca una solución de AgWC para equipos de alta capacidad de interrupción? Póngase en contacto con nuestro equipo para analizar los requisitos de su aplicación.
Complete el formulario a continuación. Nuestro equipo de ventas está listo para ayudarlo con cualquier pregunta o consulta.

