Publicado el 10/26/2026 por Fudar Official | Vistas: 70
Un interruptor automático de caja moldeada (MCCB) protege los circuitos eléctricos contra sobrecargas y cortocircuitos. En el interior del interruptor, el contacto móvil debe estar firmemente unido a su soporte de cobre. Una unión deficiente puede provocar un fallo prematuro del conjunto de contactos.
Fudar estudió la soldadura por puntos por resistencia para unir contactos de tungsteno y plata (AgW) al cobre sin añadir metal de aporte para brasado. El proceso utiliza la capa de plata existente en el contacto para formar la unión.
Este artículo explica cómo se forma la unión y cómo afectan la corriente, el tiempo y la presión de soldadura a su resistencia.
El AgW combina una buena conductividad eléctrica y térmica con resistencia al desgaste y a la erosión por arco eléctrico. Estas propiedades lo hacen adecuado para los contactos de los MCCB. Sin embargo, unirlo firmemente al cobre puede resultar difícil.
Los métodos de unión habituales incluyen el brasado por resistencia y el brasado por inducción. Ambos utilizan un metal de aporte que se funde y fluye entre las piezas para formar una unión. Nuestro estudio examinó si la soldadura por puntos por resistencia podía producir una unión resistente sin añadir metal de aporte para brasado.
Probamos contactos de AgW65 y puentes de cobre libre de oxígeno TU2. Cada contacto tenía una capa de plata de aproximadamente 0,05–0,2 mm de espesor en la superficie de unión. Esta superficie también presentaba tres salientes en forma de dientes.
Durante la soldadura, la corriente que circula por las piezas genera calor en la zona de contacto. La plata y el cobre se combinan localmente para formar una aleación de Ag–Cu, lo que contribuye a unir las piezas.
La presión también mantiene las piezas unidas y modifica su forma. El contacto queda parcialmente incrustado en el puente de cobre. Tanto esta deformación como la formación de la aleación contribuyen a la resistencia de la unión.
El proceso requiere un equilibrio entre calor y presión para conseguir una unión resistente y conservar suficiente plata en la zona de unión. Examinamos tres factores: la corriente de soldadura, el tiempo de soldadura y la presión de soldadura.
| Parámetro de soldadura | Intervalo eficaz |
| Corriente | 7,8–8,0 kA |
| Tiempo | 180–200 ms |
| Presión de soldadura | 0,25–0,4 MPa |
Estos intervalos corresponden a las piezas y los equipos utilizados en este estudio. Variamos un parámetro cada vez, manteniendo constantes los otros dos. Otros conjuntos requieren una validación específica.
La corriente determina la cantidad de calor generado. Una corriente demasiado baja puede no generar suficiente calor para formar una unión resistente. Una corriente excesiva puede provocar la pérdida de plata y, en casos graves, daños o grietas en el contacto.
El tiempo de soldadura determina durante cuánto tiempo se aplica el calor. Un tiempo demasiado corto aporta calor insuficiente para conseguir una unión resistente. Un tiempo demasiado largo puede sobrecalentar la unión y provocar la pérdida de plata.
La presión mantiene las piezas en contacto durante la soldadura. Una presión demasiado baja puede causar sobrecalentamiento localizado y chispas. Una presión excesiva puede expulsar la plata de la unión, dificultando la unión del contacto al cobre.
Seleccionamos aleatoriamente 10 conjuntos que contenían 20 contactos para realizar ensayos de cizallamiento. Esta prueba mide la fuerza lateral necesaria para separar el contacto del puente. Las fuerzas de cizallamiento medidas oscilaron entre 1.923 y 2.488 N.
También examinamos una sección transversal de la unión con un microscopio. La observación mostró que el contacto estaba incrustado en el puente de cobre, sin separación visible entre ambas piezas, como se muestra a continuación.
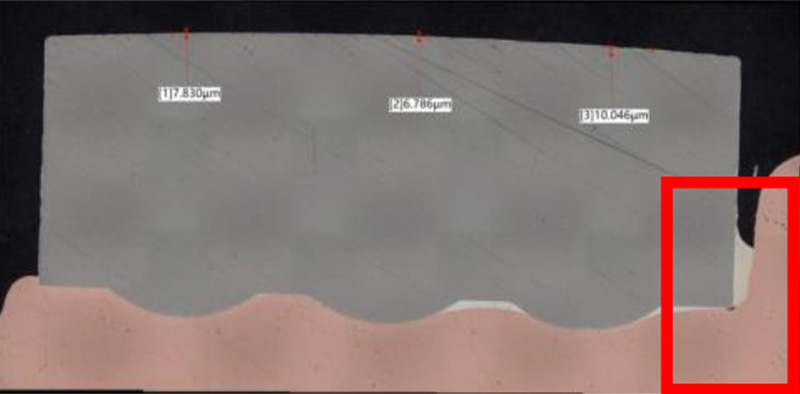
Figura 1. Sección transversal del contacto soldado y del puente de cobre.
Tras el ensayo de cizallamiento, quedó cobre en el contacto de AgW separado, mientras que permaneció plata en el puente de cobre. El análisis de la unión y de las zonas próximas también detectó plata y cobre. En conjunto, estos resultados eran compatibles con la formación de una aleación de Ag–Cu en la unión.
Los conjuntos también cumplieron los requisitos del cliente en los ensayos de interrupción del interruptor automático, que evalúan la capacidad del dispositivo para interrumpir la corriente.
En el conjunto de AgW65 y cobre evaluado, la soldadura por puntos por resistencia produjo uniones resistentes sin añadir metal de aporte para brasado. Además, el proceso es adecuado para la producción automatizada.
Los resultados demuestran por qué es necesario considerar conjuntamente el diseño del contacto y las condiciones de soldadura. Fue esencial conservar suficiente plata en la unión y equilibrar el calor y la presión. Para otros diseños de contactos, el proceso debe validarse mediante ensayos de unión y las pruebas pertinentes del interruptor automático.
Si tiene alguna pregunta sobre los conjuntos de contactos para MCCB, no dude en ponerse en contacto con nosotros.
Complete el formulario a continuación. Nuestro equipo de ventas está listo para ayudarlo con cualquier pregunta o consulta.

