Publicado el 9/17/2026 por Fudar Official | Vistas: 41
Los interruptores automáticos de caja moldeada (MCCB) se utilizan ampliamente en instalaciones industriales y edificios para proteger los circuitos eléctricos y los equipos contra sobrecargas y cortocircuitos. Sus contactos deben conducir e interrumpir la corriente de forma fiable, al tiempo que soportan los efectos del arco eléctrico.
El óxido de zinc y plata (AgZnO10) se utiliza ampliamente como material de contacto eléctrico en interruptores automáticos porque resiste la soldadura de los contactos y la erosión por arco eléctrico. Sin embargo, la composición es solo una parte del proceso. La preparación del polvo puede influir en la densidad del material, la unión entre partículas y la resistividad eléctrica, factores que afectan a las propiedades físicas del contacto terminado.
Para mejorar las puntas de contacto de pulvimetalurgia (PM) de AgZnO10 para aplicaciones de interruptores automáticos, Fudar Alloy comparó tres métodos de producción: mezcla mecánica convencional de polvos, polvo preoxidado sin tratar y polvo preoxidado seguido de un paso de tratamiento adicional. Este tratamiento se centró en un problema clave del polvo sin tratar: una capa rica en ZnO alrededor de las partículas de plata que dificultaba la compactación y la sinterización.
La mezcla mecánica de polvos se utiliza habitualmente para contactos de mayor corriente, pero puede producir aglomeraciones localizadas de ZnO y una densidad relativamente baja. La oxidación interna de los contactos terminados ofrece un método más sencillo y económico, pero puede generar una microestructura más gruesa y una mayor resistividad. La preoxidación del polvo de AgZn atomizado puede mejorar la dispersión del óxido, pero el prensado directo del polvo genera otro desafío.
Durante la oxidación, el zinc puede migrar a la superficie de las partículas y formar una capa rica en ZnO alrededor de las partículas de plata. Esta capa reduce el contacto metal-metal, lo que dificulta la compactación del polvo y contribuye a una mayor resistividad.
Fudar Alloy evaluó un paso adicional de tratamiento del polvo comparando especímenes de 50 × 10 × 2 mm producidos mediante los tres métodos. Se utilizaron análisis SEM y metalográficos para examinar las superficies del polvo, la morfología de fractura y la distribución interna de ZnO. Posteriormente, se midieron la densidad, la resistividad y la microdureza HV0.3.
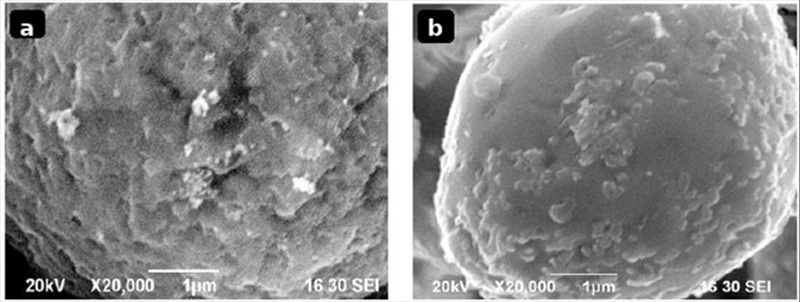
Las imágenes SEM mostraron un cambio claro en la superficie del polvo. El polvo preoxidado sin tratar presentaba una superficie rugosa e irregular. Después del tratamiento adicional, gran parte de la capa superficial fue eliminada, dejando las partículas más lisas.
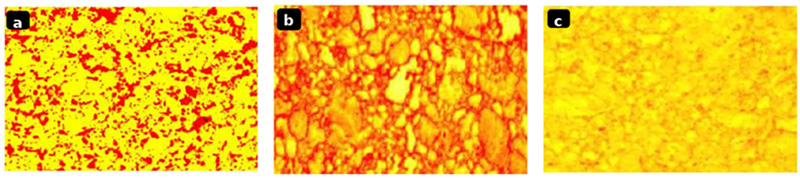
Las imágenes metalográficas mostraron cambios correspondientes en el interior de los especímenes prensados. Las muestras producidas mediante mezcla mecánica contenían aglomeraciones localizadas de ZnO, mientras que las fabricadas con polvo preoxidado sin tratar mostraban capas ricas en ZnO alrededor de algunas partículas de plata. Después del tratamiento, estas capas se fragmentaron y las partículas de ZnO eran más finas y estaban distribuidas de manera más uniforme dentro de la matriz de plata.
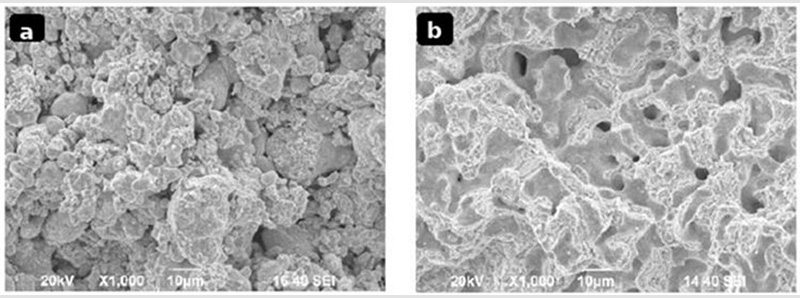
Durante la sinterización, el polvo prensado se calienta para que las partículas adyacentes puedan unirse sin fundirse por completo. En el espécimen sin tratar, la capa superficial rica en ZnO limitaba el contacto entre las partículas de plata, dejando una superficie de fractura suelta y particulada. Después del tratamiento, la superficie de fractura parecía más continua, lo que sugiere una mejor unión metalúrgica dentro de la matriz de plata.
El polvo preoxidado tratado mostró una mayor dureza y densidad y una menor resistividad que el polvo sin tratar.
Tabla 1. Propiedades físicas según el método de producción| Método de producción | Dureza (HV0.3) | Densidad (g/cm³) | Resistividad (µΩ·cm) |
| Polvo preoxidado tratado | 90-105 | 9.55-9.70 | 2.35-2.70 |
| Mezcla mecánica de polvos | 75-85 | 9.40-9.55 | 2.30-2.60 |
| Polvo preoxidado sin tratar | 85-100 | 9.35-9.45 | 3.50-4.00 |
| Norma nacional china (PM) | ≥74 | ≥9.55 | ≤3.40 |
| Norma nacional china (IO) | ≥66 | ≥9.40 | ≤2.70 |
Una menor resistividad significa una menor oposición al flujo de corriente, mientras que una mayor densidad generalmente indica menos poros y una unión más completa entre las partículas. El material preoxidado sin tratar no cumplió los límites de PM indicados para densidad o resistividad. Después del tratamiento, su dureza, densidad y resistividad cumplieron los requisitos de PM indicados. En comparación con la mezcla mecánica, el material tratado mostró una mayor dureza y densidad, mientras que su resistividad se mantuvo dentro de un rango igualmente bajo.
Los resultados indican que controlar la capa superficial rica en ZnO puede hacer que el polvo preoxidado sea más adecuado para puntas de contacto de PM utilizadas en aplicaciones de interruptores automáticos. En comparación con el polvo preoxidado sin tratar, el tratamiento adicional produjo una distribución de ZnO más fina y uniforme y mejoró las propiedades físicas medidas.
Estos resultados se aplican a los materiales y condiciones de procesamiento evaluados. No se probó la resistencia durante las operaciones de conmutación, por lo que todavía se requiere una validación eléctrica específica para la aplicación bajo la carga y las condiciones de funcionamiento previstas.
Fudar Alloy desarrolla puntas de contacto de PM para aplicaciones de interruptores automáticos y ofrece soporte en la selección de materiales, el diseño de contactos, la fabricación y la validación de aplicaciones. Explore nuestras soluciones de puntas de contacto de PM o contacte con nuestro equipo para analizar sus requisitos.
Complete el formulario a continuación. Nuestro equipo de ventas está listo para ayudarlo con cualquier pregunta o consulta.

