Publicado el 9/3/2026 por Fudar Official | Vistas: 81
Los relés sellados se utilizan ampliamente en aeronaves, satélites, vehículos de lanzamiento y otros sistemas aeroespaciales, donde pueden estar expuestos a temperaturas extremas, radiación, vibraciones y otras condiciones exigentes. En estas aplicaciones, una conmutación fiable es esencial.
Los contactos eléctricos son fundamentales para el funcionamiento de los relés, ya que permiten cerrar y abrir el circuito externo. Durante las operaciones de conmutación repetidas, el arco eléctrico, el calentamiento localizado y el desgaste mecánico pueden erosionar la superficie de contacto, aumentar la resistencia de contacto, provocar la transferencia de material o incluso soldar los contactos entre sí. Estos desafíos son aún más difíciles de gestionar a medida que los componentes eléctricos se hacen más pequeños y aumentan las cargas de conmutación.
Los materiales para contactos de los relés sellados deben, por lo tanto, combinar la conductividad eléctrica y la resistencia mecánica con una alta resistencia a la erosión por arco eléctrico, la soldadura de los contactos y el desgaste mecánico.
Para investigar este equilibrio, Fudar Alloy comparó el AgCdO12 convencional con una formulación modificada para evaluar cómo las diferencias en la composición y la microestructura afectaban la resistividad, la resistencia a la tracción, la pérdida de material, el comportamiento de soldadura y la vida eléctrica.
Ambos materiales se produjeron mediante oxidación interna. Sus composiciones se muestran en la Tabla 1.
Tabla 1. Composiciones de los materiales AgCdO12 convencional y modificado
| Material | Ag (wt%) | CdO (wt%) | Aditivos (wt%) |
| AgCdO12 convencional | 88 | 12 | Ninguno |
| AgCdO12 modificado | 88 | 10.5 | 1.5 |
La formulación modificada mantuvo el mismo contenido de plata, sustituyendo el 1,5 wt% de CdO por aditivos seleccionados. Ambos materiales se procesaron en forma de alambre de aleación de plata y posteriormente se conformaron en remaches de contacto para las pruebas.
La evaluación incluyó:
La prueba de conmutación simulada se realizó durante 10.000 operaciones con una carga inductiva de 250 VAC y 20 A. Se utilizó un ciclo de trabajo del 50 %, una fuerza de contacto nominal de 100 gf y una separación de contactos de 2 mm.
Para las pruebas a nivel de relé, los remaches de contacto se ensamblaron en relés sellados y se operaron a temperatura ambiente con una carga resistiva de 250 VAC y 10 A. La prueba utilizó un ciclo de 1 s encendido/1 s apagado y un objetivo de 100.000 operaciones.
Las Figuras 1 y 2 muestran una clara diferencia en la microestructura: el AgCdO12 modificado contiene partículas de óxido más gruesas que el material convencional.
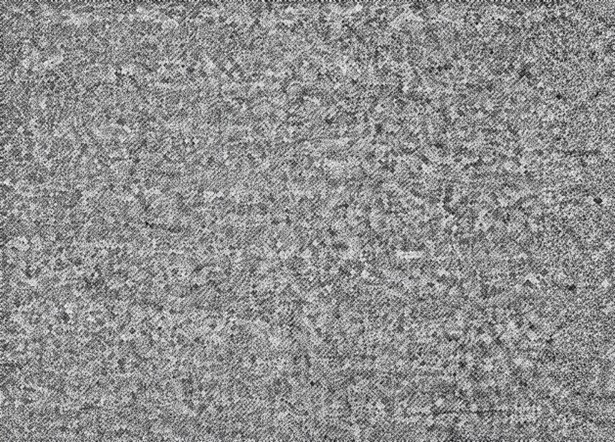
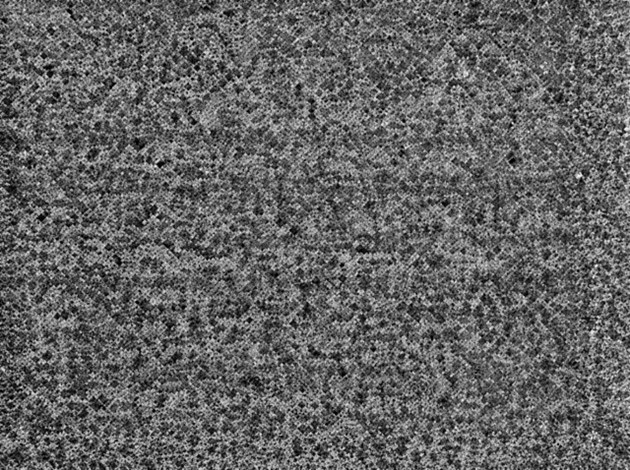
Durante la oxidación interna, los aditivos reaccionan con el oxígeno más lentamente. Esto limita la formación de nuevas partículas de óxido, permitiendo que las que se forman alcancen un mayor tamaño.
Las pruebas mecánicas y eléctricas demostraron que el AgCdO12 modificado presentaba una mayor resistencia a la tracción y una menor resistividad que el material convencional.
Los aditivos ayudan a que la plata y el CdO se unan de manera más eficaz durante la sinterización, produciendo un material más denso con menos poros internos. Esta estructura interna más resistente ayuda a explicar la mayor resistencia a la tracción.
En un compuesto de matriz metálica, los electrones pueden dispersarse en las interfaces entre la matriz de plata y las partículas de óxido. Las partículas más gruesas pueden reducir esta dispersión, permitiendo que la corriente fluya con mayor facilidad a través de la matriz de plata.
En términos prácticos, una menor resistividad ayuda a limitar el calentamiento resistivo, mientras que una unión interna más resistente hace que el contacto sea menos susceptible a daños mecánicos y a la erosión por arco eléctrico durante la conmutación.
La formación repetida de arcos eléctricos puede fundir o vaporizar el material de la superficie de contacto, provocando transferencia de material, grietas y una pérdida gradual de material.
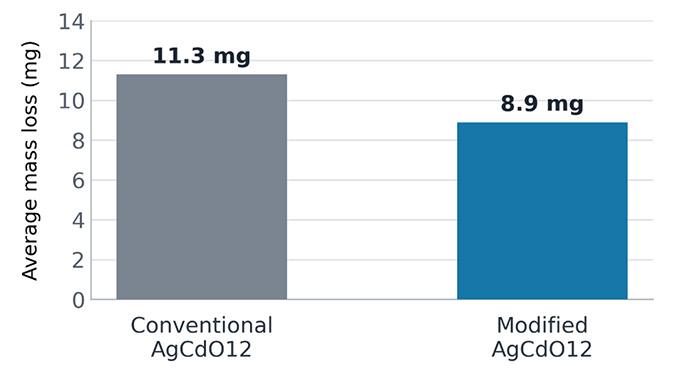
La Figura 3 muestra una pérdida de masa media de 11,3 mg para el AgCdO12 convencional y de 8,9 mg para el material modificado. Bajo las mismas condiciones de prueba, esto representa una reducción de aproximadamente el 21 %.
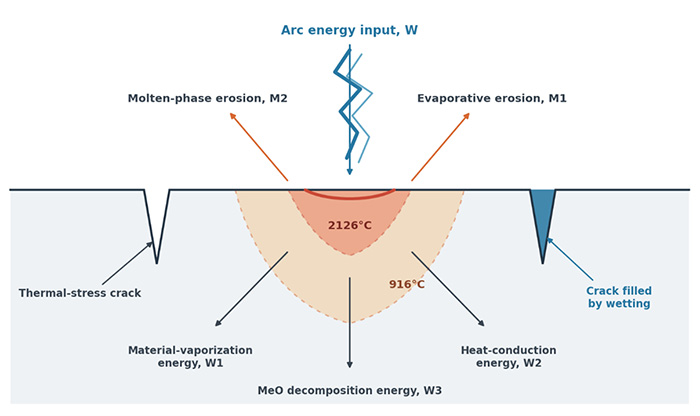
La Figura 4 ilustra la erosión por arco eléctrico en un contacto de óxido metálico de plata (AgMeO). Cuando el baño fundido se enfría después de extinguirse el arco, las diferencias de expansión térmica entre las distintas fases generan tensiones internas. Esto puede iniciar o ampliar las grietas superficiales, debilitar la estructura cercana a la superficie y aumentar la pérdida de material.
En este contexto, tres características del material modificado pueden ayudar a explicar su menor pérdida de masa:
En conjunto, estos mecanismos ayudan a reducir la pérdida de material durante la formación repetida de arcos eléctricos.
Para el AgCdO12 convencional, la fuerza de soldadura aumentó de 14 a 69 gf durante los ciclos. Si supera la fuerza disponible para abrir el relé, los contactos pueden no abrirse de forma fiable. Para el material modificado, la fuerza de soldadura osciló entre 3 y 12 gf y, en general, se mantuvo por debajo de 10 gf.
A altas temperaturas, el CdO del material convencional puede descomponerse y formar una capa de aleación de AgCd con mayor resistencia. A medida que esta capa se acumula, aumenta el calentamiento localizado y el riesgo de soldadura de los contactos.
En el material modificado, la menor resistividad ayuda a reducir el calentamiento, mientras que una capa de óxido frágil formada por los aditivos puede romperse durante el cierre del contacto y dejar expuesto material nuevo. En conjunto, estos efectos ayudan a mantener una fuerza de soldadura menor y más estable.
Los relés sellados equipados con remaches de contacto de AgCdO12 modificado cumplieron el objetivo de vida eléctrica de 100.000 operaciones bajo las condiciones de prueba indicadas.
Los resultados muestran que la composición por sí sola no determina el rendimiento del AgCdO. El procesamiento también afecta al tamaño de las partículas de óxido, la unión interna, la presencia de poros internos y la forma en que la plata fundida se distribuye por el material.
En general, el material modificado presentó partículas de óxido más gruesas, mayor resistencia a la tracción, menor resistividad, aproximadamente un 21 % menos de pérdida de masa media y una fuerza de soldadura más estable. Los relés sellados equipados con los contactos modificados también cumplieron el objetivo de vida eléctrica de 100.000 operaciones bajo las condiciones indicadas.
Estos resultados son específicos de los materiales y las condiciones de prueba evaluados aquí. El rendimiento real también depende del diseño del relé, la carga de conmutación, el entorno de funcionamiento y la calidad de la fijación. Por lo tanto, las pruebas específicas para cada aplicación siguen siendo esenciales.
Fudar Alloy ofrece soluciones para aplicaciones de relés sellados mediante selección de materiales, diseño de contactos, fabricación y validación. Contacte con nuestro equipo para hablar sobre sus requisitos
Complete el formulario a continuación. Nuestro equipo de ventas está listo para ayudarlo con cualquier pregunta o consulta.

