Publicado el 9/14/2026 por Fudar Official | Vistas: 50
Wolfram-Kupfer-Kontakte werden häufig in Automobilhupen eingesetzt, bei denen häufige Schaltvorgänge die Kontaktoberfläche wiederholt Lichtbögen aussetzen können. Der hohe Schmelzpunkt und die hohe Härte von Wolfram machen es für diese anspruchsvollen Bedingungen besonders geeignet. Allerdings erschweren die begrenzte Zerspanbarkeit und Schweißbarkeit von Wolfram die Herstellung fertiger Kontaktkomponenten.
Para abordar este desafío, Fudar Alloy desarrolló un proceso de soldadura fuerte continua en tira que une las capas de material antes de que la tira unida se conforme y corte en contactos individuales. El proceso mejora la eficiencia de producción y la consistencia dimensional.
Los contactos de bocinas automotrices conmutan con frecuencia, mientras que los contactos de circuitos de iluminación LED pueden estar expuestos a altas corrientes de irrupción. En estas condiciones, los contactos convencionales a base de plata o cobre pueden soldarse entre sí prematuramente. Una estructura de tungsteno-cobre combina una superficie estable de tungsteno orientada hacia el arco con un soporte de cobre conductor. Sin embargo, la fabricación convencional suele implicar la soldadura fuerte en horno de piezas individuales de tungsteno a cuerpos de remaches de cobre. Debido a que cada conjunto debe posicionarse y soldarse por separado, resulta difícil controlar la consistencia dimensional y el proceso es menos adecuado para la automatización de grandes volúmenes.
El proceso utiliza tres tiras cuyas superficies de unión tienen anchos coincidentes: tungsteno para la superficie de trabajo, BAg72Cu como material de aporte principal para la soldadura fuerte y cobre como soporte conductor. Durante la soldadura fuerte, el material de aporte BAg72Cu se funde entre el tungsteno y el cobre sin fundir ninguno de los materiales base. Los anchos coincidentes ayudan a mantener las tres capas alineadas mientras avanzan por la línea de producción.
Los principales parámetros de materiales y proceso se muestran a continuación.
| Elemento del proceso | Rango u opción técnica |
| Espesores de las tiras | Tungsteno 0,3–1,0 mm; cobre 0,3–2,5 mm; BAg72Cu 0,03–0,10 mm |
| Tira de tungsteno recomendada | Ancho 2–8 mm; W ≥ 99,5 % en peso; densidad ≥ 19,2 g/cm³; recuento de granos ≥ 8.000/mm² |
| Condiciones principales de soldadura fuerte | 780–880 °C; presión sobre la tira 50–500 N |
| Opciones de calentamiento | Calentamiento por inducción de alta o media frecuencia, calentamiento por resistencia o calentamiento directo mediante corriente eléctrica |
| Atmósfera protectora | Hidrógeno, mezcla de hidrógeno y nitrógeno producida por amoníaco disociado, argón o nitrógeno |
Una secuencia típica de producción continua incluye cinco etapas principales:
La alineación y la presión precisas mantienen las tres capas correctamente posicionadas y en contacto estrecho durante la soldadura fuerte, mientras que la atmósfera no oxidante protege las superficies del material durante el calentamiento.
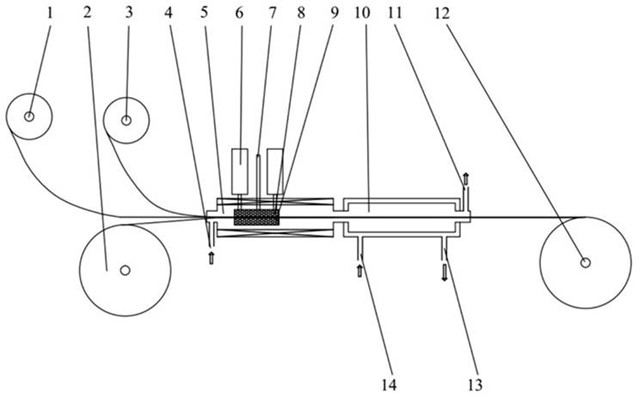
Figura 1. Línea de soldadura fuerte continua a presión para unir la tira de aporte BAg72Cu (1), la tira de cobre perfilada (2) y la tira de tungsteno (3), seguida del enfriamiento y la recogida de la tira.
Para aplicaciones en las que el contacto se soldará a un soporte de cobre, el proceso de Fudar Alloy puede incluir una segunda etapa continua antes del conformado y corte finales. Después de limpiar la parte inferior de cobre de la tira unida, se alinea una tira de material de aporte de menor punto de fusión y del mismo ancho con la superficie de cobre y se fusiona continuamente sobre ella. La tira de aporte tiene un espesor especificado de 0,02–0,10 mm y se fusiona a 650–850 °C en una atmósfera no oxidante.
Entre los materiales de aporte secundarios adecuados se incluyen BAg15CuP, BAg45CuZn, BAg60CuSn, BAg34CuZnSn y BAg40CuZnSnNi. La capa añadida crea una interfaz soldable en el lado de cobre, lo que permite soldar el contacto terminado al soporte en lugar de remacharlo. La eliminación del proceso de remachado puede reducir los espacios en la interfaz de unión y disminuir el riesgo de deformación o agrietamiento del tungsteno durante el montaje.
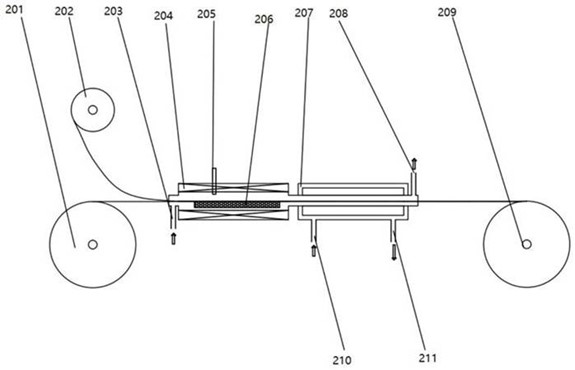
Figura 2. Proceso continuo para aplicar la tira de aporte BAg15CuP (202) al lado de cobre del perfil de tungsteno-cobre unido (201).
Fudar Alloy demostró el proceso de soldadura fuerte continua en tira mediante dos configuraciones representativas de contactos.
Contacto en forma de T para bocinas automotrices
El primer diseño combina una tira de tungsteno de 4 mm de ancho y 0,5 mm de espesor con una tira de aporte BAg72Cu de 4 mm de ancho y 0,05 ± 0,01 mm de espesor. El perfil de cobre TU1 en forma de T mide 4 mm × 0,5 mm y tiene un vástago de 2 mm × 1 mm.
Después de la limpieza, las tres tiras se sueldan continuamente mediante calentamiento de alta frecuencia a 805 ± 5 °C bajo una presión de 100 N en una atmósfera protectora de hidrógeno y nitrógeno producida por amoníaco disociado. A continuación, la tira unida se trefila hasta obtener su perfil final, se sierra en longitudes de 4 mm y se remacha a soportes de cobre para aplicaciones de bocinas automotrices.
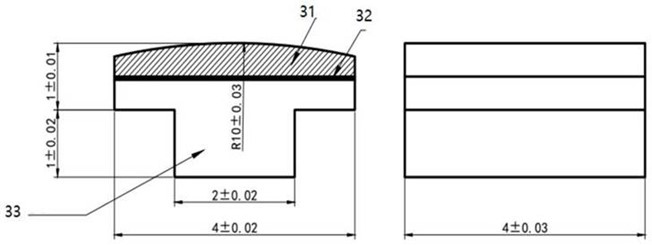
Figura 3. Sección transversal del contacto en forma de T para bocinas automotrices: capa de trabajo de tungsteno (31), capa de soldadura fuerte BAg72Cu (32) y soporte de cobre (33).
Diseño de contacto con una capa de unión secundaria
El segundo diseño utiliza una tira de tungsteno de 3 mm de ancho y 0,5 mm de espesor, una tira BAg72Cu de 3 mm de ancho y 0,05 ± 0,01 mm de espesor y un perfil de cobre TU1 con nervaduras de 3 mm × 0,5 mm. La etapa principal de soldadura fuerte utiliza el mismo calentamiento de alta frecuencia, una presión de 100 N, una temperatura de 805 ± 5 °C y una atmósfera protectora que el primer diseño.
A continuación, una tira BAg15CuP de 0,03 ± 0,01 mm de espesor se fusiona con el lado de cobre a 750 ± 3 °C en una atmósfera protectora producida por amoníaco disociado. El caudal de gas se mantiene en 1,5 m³/h, mientras que la tira avanza a 0,9–1,0 m/min. La tira compuesta se lamina hasta obtener un perfil de 3 mm × 1 mm, se corta mediante punzonado en longitudes de 3 mm y se suelda por puntos a componentes de cobre para su uso en contactos de bocinas automotrices o contactos de arco en lámparas LED.
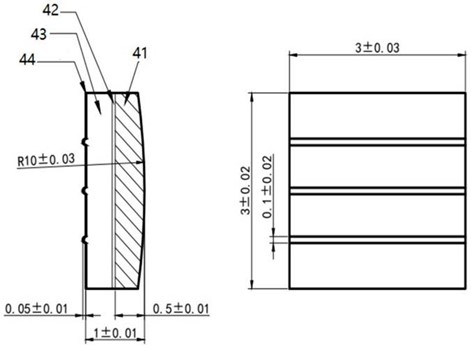
Figura 4. Sección transversal del contacto con una capa de unión secundaria: capa de trabajo de tungsteno (41), capa de soldadura fuerte BAg72Cu (42), soporte de cobre (43) y capa de unión BAg15CuP (44).
En las dos configuraciones, la vida eléctrica superó las 100.000 operaciones, con una tolerancia de espesor de ±0,01 mm y una tolerancia de ancho de ±0,02 mm. El resultado de resistencia corresponde a los materiales, estructuras y condiciones de prueba específicos utilizados para estas configuraciones. En comparación, se describe que el proceso convencional de soldadura fuerte en horno de piezas individuales alcanza una precisión dimensional de ±0,05 mm.
El control de la alineación y el conformado en la etapa de tira hacen que el proceso sea adecuado para la producción automatizada de grandes volúmenes. El soporte de cobre puede formarse como un perfil en T o diseñarse con múltiples nervaduras, ranuras o características estampadas para adaptarse a diferentes métodos de remachado y soldadura. Una capa de unión opcional también puede facilitar el montaje mediante soldadura, permitiendo adaptar la estructura del contacto y el método de unión a los requisitos específicos de cada aplicación.
Para analizar estructuras de contactos de tungsteno-cobre, métodos de unión o requisitos de aplicación, contacte con el equipo de Fudar Alloy.
Complete el formulario a continuación. Nuestro equipo de ventas está listo para ayudarlo con cualquier pregunta o consulta.

